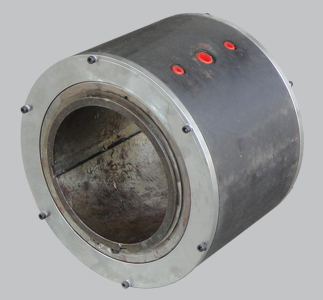
我在常州这家机床厂机修班干了六年,日常跟夹具和液压件打交道。上月底厂里两台龙门加工中心更新,配套的液压油缸一并换了新件,供应商那边把它叫作"智能化改造的第一步"。我对这个词没什么兴趣,我更关心的是测点留没留。
前年上一批自动化线的时候吃过亏。当时催得急,液压油缸吊上去就接线试车,等厂里要做运行监测,才发现缸体上没留传感器接口,回油口被管夹占死,油温测点只能装在油箱上,测出来的数跟缸筒里实际差七八度。后来补测点,停机割管路,一条线停了两天半。
这次我学乖了。缸到货那天,我先拿图纸对着实物数了四样东西:前后腔有没有预留测压口、缸筒外壁有没有装位移传感器的基准面、缓冲阀的调节螺钉在不在便于伸手的一侧、引出的线束有没有走线槽。数完在验收单上补了一条——测压口螺纹规格写进装配记录,随缸走。
液压油缸的智能化改造落到我这个岗位上,其实就是三条数据:位置、压力、泄漏。
位置最好办。内置式位移传感器在订缸阶段就谈过,缸筒内孔加工时留了台阶,装磁环的那段不存在硬铬脱落的问题。外置方案我也问过,磁致伸缩尺贴在缸筒外面,好处是坏了不用拆缸,坏处是我们这台设备铁屑多,尺身被磕一下读数就飘。这回我选内置,理由很实在:切削液是水基的,缸筒外面常年是湿的。
压力麻烦一点。夹紧工况的峰值压力出现在换向瞬间,持续时间不到 0.3 秒,普通压力变送器响应跟不上,采回来的曲线是个平顶,冲击完全看不出来。最后在测压口上装了带阻尼调节的变送器,阻尼拨到 0.5 毫秒档,那个尖峰才抓得住。
泄漏这条最费劲,也是我最想说的一处。真正能提前报警的不是地上的油渍,是内泄量。油渍出现的时候密封已经坏了,内泄量的变化要早两三个月。
供应商给的默认值我不敢直接用。我们这条线一天两班,单班夹紧动作大约 1900 次,他们的默认阈值是按单班 1200 次给的,照搬上去报警会一直响,响久了就没人看。
我把三条线改成这样:夹紧压力低报警定在额定值的 92%,延时 0.8 秒,用来避开换向瞬间;位置重复精度报警定在正负 0.15 毫米,超了先查夹具定位面,不是先查缸;内泄量按每 500 小时做一次保压测试,压降超过 0.6 兆帕记一笔,不马上停机。
第三条是我自己加的。原来的点检表上没有这一项,我把前两年换密封件的记录翻出来按时间排了一遍,发现七台里有五台是在保压压降超过 0.5 兆帕之后三个月内出的问题。这个数不漂亮,可它是我们厂自己的数。
试运行到第 23 天,早上八点那班,夹紧位置曲线出现了 0.18 毫米的漂移,报警灯黄了。按老办法,这个量我根本不会去看,夹紧力还在,工件也没跑位。但这回我停了机,把工件取下来量定位面,发现定位块上有两道细划痕,是铁屑压进去造成的。清掉,油石打平,回装,曲线回到 0.05 毫米以内。
从那天起,"曲线报警就停机确认"成了我们班组的一条口头规矩。
跟无锡市恒宇液压气动设备有限公司打交道是从这批液压油缸的技术确认开始的,有几处做法我记着:
一是预留接口说在前面。报价阶段就把前后腔测压口的位置、螺纹规格、位移传感器基准面的尺寸画进了图,不是等我们提出来才补。这一步省掉的是后面的停机时间。
二是工况问得细。他们问了班次、单班动作次数、切削液类型、环境温度和铁屑情况,问完才给阻尼档位和密封件材质的建议。我们这种水基切削液的场合,他们直接否掉了外置位移尺,理由跟我自己判断的一样。
三是响应快。第 23 天那次报警,我把曲线截图发过去,当天下午回了三条排查建议,第一条就是查定位面,而不是让我们先换缸。
四是备件齐。密封件和位移传感器是常备件,不用等排产,这对我排检修计划很关键。
这批缸跑了一个多月,数据都在。现在压在我手上的是一个很具体的选择:明年新增的两台设备,是订带内置位移传感器的缸,还是先订普通缸、后面再加外置尺。
内置的贵一些,坏了要拆缸;外置的便宜,可铁屑和切削液日日在上头。我倾向内置,但还得把这一年拆缸的记录再翻一遍,看看我们自己的拆装水平兜不兜得住。这个数月底前报上去。