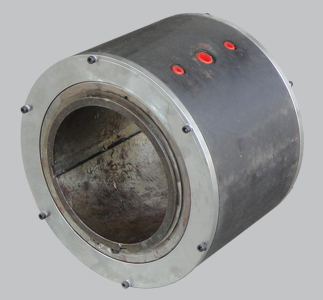
拆第三台夹具那天,师傅从缸座底下抽出三片铜皮,厚度0.05、0.1、0.2毫米,叠在一起已经被压出印子。装配记录"找正方式"那一栏写着四个字:垫铜皮调平,后面跟着一行复测数据——平行度0.02,判定合格。这批夹具装在无锡一家锻压车间的下料工位上,四台同型号,缸都是同一批次的夹紧气缸,装好时重复定位在正负0.03毫米。连续运行两千小时之后,四台里三台的重复定位掉到正负0.19毫米,活塞杆靠前盖那一侧磨出一道亮带,指甲划过去能摸到台阶。
垫片量出来的是没拧紧时的姿态。塞尺打在缸座四角,读数0.02、0.02、0.03、0.02,看上去很漂亮;可这四片是散着叠上去的,紧固螺栓按42牛米打完,垫片区被压塌,四角受力不再均匀——复紧之后重新打表,缸座面平面度从0.02变成0.11毫米。四个支撑点实际只剩三个在受力,缸筒被别住一小段弯矩,活塞杆伸出来就和导向套不同轴了。夹紧气缸的前盖密封变成单边受压,一侧油膜被挤掉,两千小时跑下来就是那道亮带。
更麻烦的是这0.11毫米不固定。锻压工位每班次约一千二百次冲击,垫片在交变载荷下继续下沉,我们隔两周复测一次,三个数据点是0.11、0.14、0.17毫米,一路往下走。精度衰减不是某天突然发生的,是垫片在慢慢塌。
验收表上只有一列"安装平行度",量的是缸筒轴线和夹具基准面的平行关系,这个方向是死的。真正出事的是另外两个方向:夹紧点和导向之间的垂直度没人量,拧紧之后的状态也没人复量。塞尺是在自由状态下打的,扭矩打完没人回头再打一次表——记录上那个0.02,测的是一个此后不复存在的姿态。
还有一处理解上的偏差。装配手册里确实允许加"调整垫",但指的是一块按实测厚度配磨出来的整体硬垫,不是现场随手叠的几片铜皮。硬垫受力之后不变形,铜皮会。这一条在手册上只占两行字,现场照着"允许加垫"四个字执行,就走偏了。
顺序也反了。四台里有三台的定位销孔,是在夹紧气缸装上去之后才配钻的,等于先拿缸当基准去定夹具,而不是先定好夹具基准再装缸。基准一旦由缸来定,缸自己就成了不可校核的那一个。
四台全部拆下来,缸座面送磨床,平面度做到0.018毫米,粗糙度按Ra1.6走。垫片一律撤掉;确实需要补偿高度的地方,改成单块整体调整垫,厚度按磨完的实测值配,只允许一块,不允许叠。夹紧气缸重新装上去之前先空打一次表,四角读数差压到0.02以内才进下一步。
原来四颗M12螺栓靠摩擦定位,在有冲击的工位上撑不住。改成先钻铰两个直径10毫米的销孔,位置度控制在0.02,销装进去之后再打扭矩。销孔必须在磨完基准面之后加工,不能沿用老孔——老孔是照着垫起来的姿态钻的,撤垫之后位置已经不对,四台里两台的老孔直接废掉重新配。改完当天复测,重复定位从正负0.19回到正负0.045毫米。
基准修好不等于侧向力消失。锻压工位连续跑四小时,夹具本体温度从20摄氏度升到58摄氏度,实测伸长0.14毫米,这部分变形还是会顶到活塞杆。整改时在活塞杆端部和夹紧点之间加了一个浮动接头,允许径向偏移正负0.5毫米、偏角正负3度。用测力环在夹紧点量,装之前侧向力实测620、580、710牛,装之后降到90牛上下,离该产品允许值260牛还有一大截余量。夹紧气缸不再承受这部分侧向力,前盖密封的受力就回到正常状态。
扭矩改成20、32、42牛米三次交叉复紧,复紧完必须重新打表。验收单在原来的"安装平行度"后面加三栏:垫片张数(填0或1,不允许出现2及以上)、复紧后平行度实测值、夹紧点侧向力实测值。侧向力这一栏本来是给夹紧气缸选型时留的余量核对项,现在挪进安装验收里一起填。三栏都在装完之后、通电之前填完,谁装谁签。另外补了一行——运行满两千小时再做一次复测,数据填回同一张表,和出厂那一行并排放在一起。
四台撤垫片、补销孔、加浮动接头之后跑到第37个班次,重复定位一直保持在正负0.045毫米,活塞杆没再出新亮带,前盖处擦干净后垫白纸十分钟没见油迹。剩下两台在另一条线,夹具本体是焊接结构,基准面磨不动,只能改成加一块过渡底板再加工,图还在画,排在下个月的停产窗口里做。